قد يجتاز مجمّع توزيع سائل التبريد فحصًا أساسيًا للأبعاد، ومع ذلك يظل قطعة ضعيفة الجودة. فقد يتحرك سطح الإحكام بعد التشغيل، وقد يزيح اللحام إحدى الفتحات عن موضعها. كما قد تضعف ألوان الأكسدة الحرارية أو التلوث بالفولاذ الكربوني سطح الفولاذ المقاوم للصدأ، وقد ينتقل الرايش المتروكة داخل الممر إلى صفيحة التبريد.
لهذا تبرز أهمية الفولاذ المقاوم للصدأ في تبريد خوادم الذكاء الاصطناعي. فالدرجة المدونة في شهادة المادة ليست سوى نقطة البداية. وتعتمد الموثوقية على الجمع بين درجة السبيكة وحالة المادة والتصنيع والمعالجة السطحية والنظافة والفحص النهائي.
يركز هذا المقال على مكونات توزيع سائل التبريد المصنوعة من الفولاذ المقاوم للصدأ: مجمّعات الرفوف وتجميعات الأنابيب والمكونات الملحومة والحوامل وأجزاء احتواء التسرب.
التبريد السائل يغيّر ما يجب أن يتحمله الرف
تدمج أنظمة الذكاء الاصطناعي عالية الكثافة دائرة سائل التبريد داخل البنية الميكانيكية للرف. وتصف NVIDIA نظام GB200 NVL 72x1 بأنه رف واحد يضم 72 وحدة GPU. وتُبرّد وحدات CPU من نوع Grace ووحدات GPU من نوع Blackwell وأجهزة ConnectX-7 وشرائح مبدلات NVLink من نوع ASIC بالسائل، بينما تبقى المكونات الأخرى مبردة بالهواء. ويذكّر هذا الترتيب الهجين بأن التبريد السائل لا يستبدل الرف، بل يضيف مكونات سائلة إلى بيئة مزدحمة أصلًا بالعناصر الإنشائية والكهربائية ومتطلبات الصيانة.
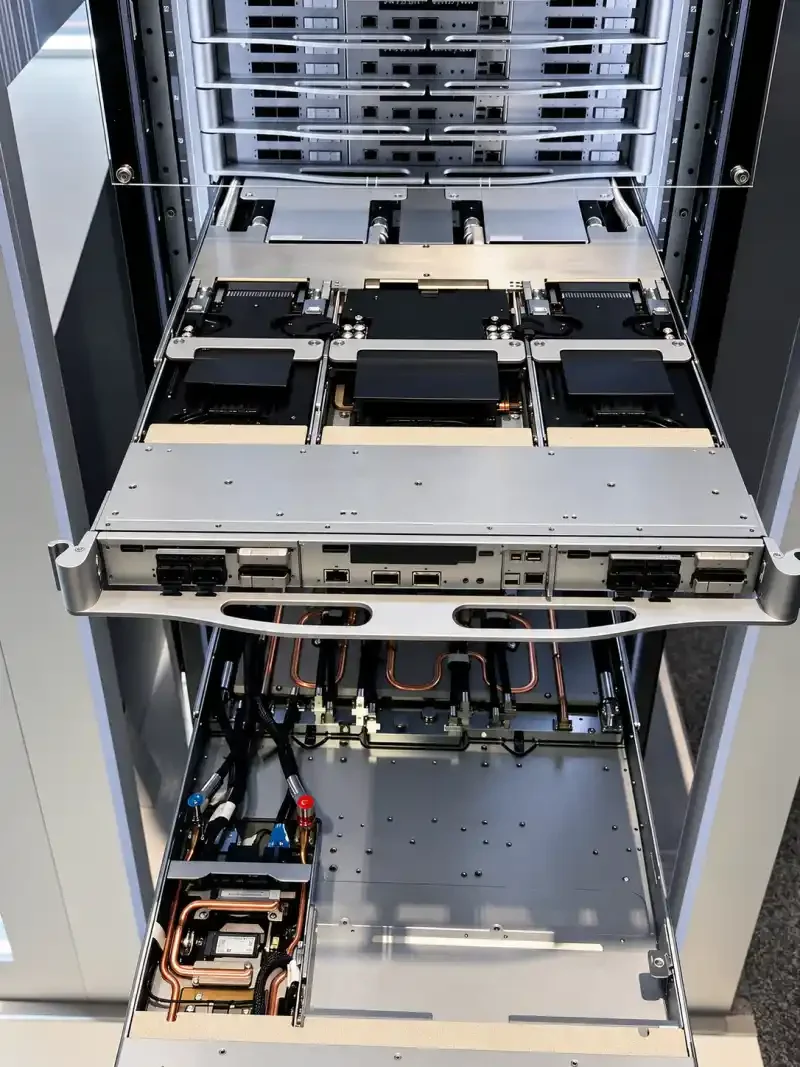
قد يتضمن المسار المعتاد للتبريد المباشر للشرائح وحدة توزيع سائل التبريد (CDU)، ومجمّعات الإمداد والعودة، والخراطيم، والوصلات سريعة الفصل، وصفائح التبريد. ويجب أن يثبت الرف هذه الأجزاء في مواضعها دون نقل أحمال غير ضرورية إلى الوصلات أو أسطح الإحكام. كما يحتاج إلى حيز لانحناءات الخراطيم وتمديد الكابلات والصمامات واحتواء القطرات والوصول للصيانة.
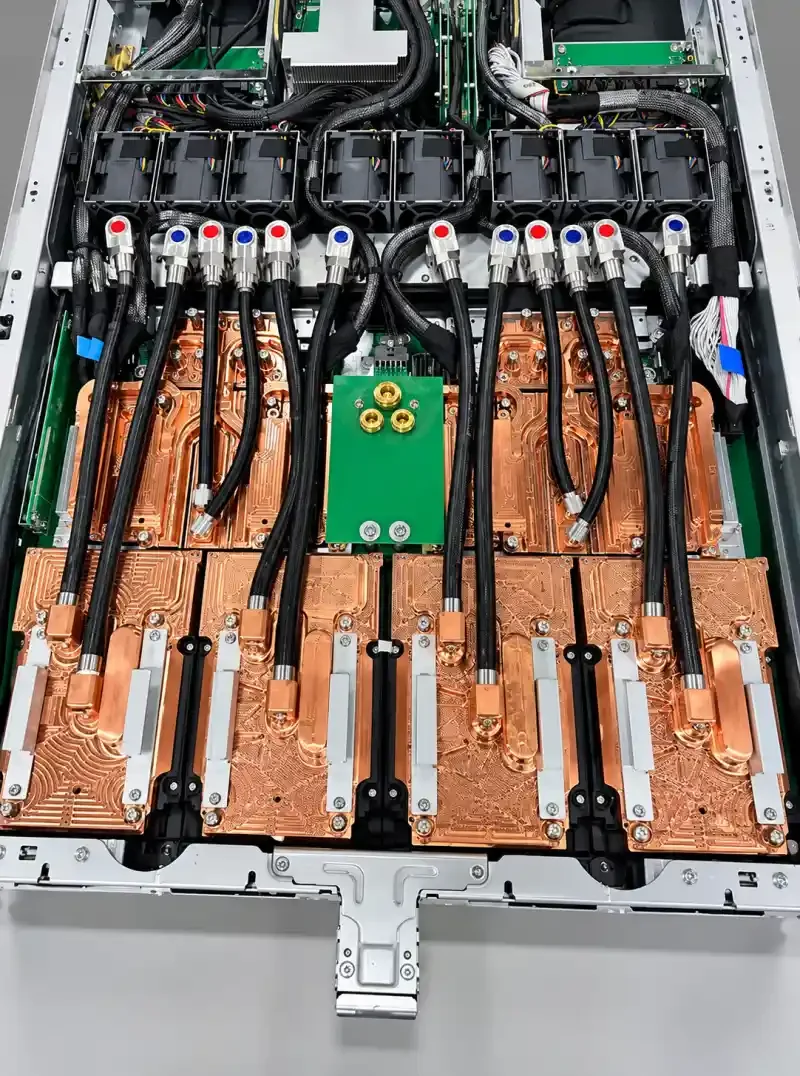
لذلك يؤدي المجمّع وظيفتين: يوزع سائل التبريد هيدروليكيًا، ويحافظ ميكانيكيًا على كل وصلة في الموضع الذي تتطلبه المكونات المقابلة. ويؤثر اختيار المادة في الوظيفتين معًا.
مواضع ملاءمة الفولاذ المقاوم للصدأ وحدود استخدامه
لا يُصنع نظام التبريد السائل من مادة واحدة. فالنحاس شائع في صفائح التبريد بسبب كفاءته في نقل الحرارة، وتتيح البوليمرات المرنة تمديد الخراطيم. وقد يكون الألومنيوم مفيدًا في المكونات الإنشائية أو الحرارية إذا كان متوافقًا مع منظومة المواد الملامسة للسائل بأكملها.
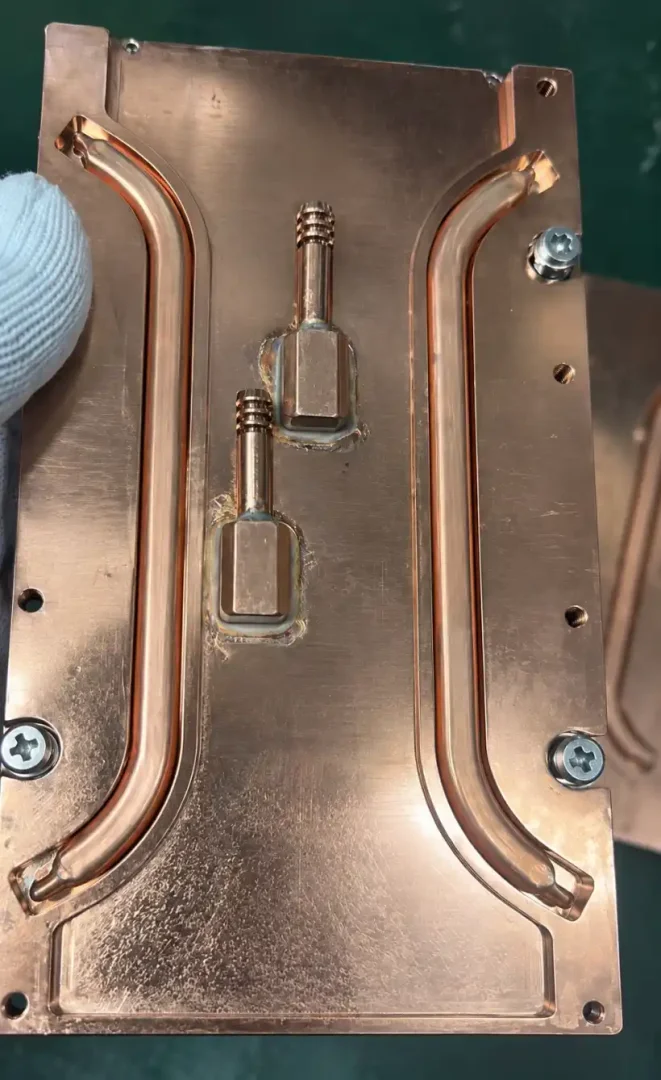
يكون الفولاذ المقاوم للصدأ أكثر فائدة عندما يجب الجمع في القطعة نفسها بين مقاومة التآكل وقابلية اللحام والقوة الإنشائية وممرات السائل النظيفة. وقد تشمل هذه الأجزاء، بحسب التصميم:
- مجمّعات توزيع الرفوف والصفوف؛
- أنابيب سائل التبريد وتجميعات التوزيع الملحومة؛
- الفتحات المشغلة والفلنجات وأجسام الصمامات؛
- حوامل المجمّعات ودعامات الأنابيب؛
- صواني تجميع القطرات وأجزاء احتواء التسرب؛
- الألواح أو الإطارات الواقية المحيطة بمكونات التبريد.
تدرج مواصفة مجمّع التوصيل الأعمى Open Rack V3 درجات الفولاذ المقاوم للصدأ 303 و304/304L و316/316L ضمن المواد المسموح بملامستها للسائل في أنبوب المجمّع وحوامل تثبيت طرفيه. ولا يعني ذلك أن جميع الدرجات قابلة للاستبدال فيما بينها؛ إذ يجب أن تتوافق كيمياء سائل التبريد ودرجة الحرارة والضغط وطريقة الوصل وتشطيب السطح وبقية مواد الدائرة معًا.
غالبًا ما تكون مشكلة الموثوقية الأولى هي التلوث
يبقى الفولاذ الكربوني مادة عملية لكثير من إطارات الرفوف وأغلفتها. وتبدأ المشكلة عندما يتعرض سطح غير مناسب من الفولاذ الكربوني لسائل التبريد، فتدخل نواتج التآكل إلى الدائرة. فالصدأ والقشور المؤكسدة لا يسيئان إلى المظهر فحسب، بل قد تنتقل الأجزاء المنفصلة مع التدفق إلى الممرات الضيقة أو موانع التسرب أو الصمامات أو المرشحات.
وتنشئ مخلفات التصنيع النوع نفسه من المخاطر على مستوى النظام. فقد تكون سبيكة المكوّن المقاوم للصدأ وأبعاده صحيحة، لكنه لا يزال يحتوي على رايش أو زوائد حادة أو غبار جلخ أو زيت أو بقايا لحام أو مادة إحكام سائبة. وقد تكون هذه المخلفات عيبًا في جودة التنفيذ داخل خزانة تقليدية، لكنها تصبح عيبًا في نظام السائل عندما توجد داخل مساره.
لذلك ينبغي تخطيط القطع وإزالة الزوائد واللحام والتنظيف والتجفيف والفحص والتغليف بوصفها عملية مترابطة. فالهواء المضغوط وحده ليس وسيلة تنظيف. وتصف إرشادات Open Compute Project التجفيف بالهواء بأنه غير كافٍ لإزالة مخلفات الأجسام الغريبة، وتطلب الغسل ثم التجفيف بهواء مرشح، كما توصي بالتنظيف بالضغط أو بالموجات فوق الصوتية عندما يبرر مستوى النظافة المطلوب ذلك.
304L أم 316L: ابدأ بسائل التبريد لا بقائمة الأسعار
كل من 304L و316L فولاذ مقاوم للصدأ أوستنيتي يتمتع بقابلية جيدة للتشكيل واللحام. ويشير الحرف L إلى النسخة منخفضة الكربون، التي تقلل خطر التحسس في المناطق الملحومة وتساعد على الحفاظ على مقاومة التآكل حول المنطقة المتأثرة بالحرارة.
الفرق العملي هو الموليبدينوم. تحتوي سبيكة 316L عليه، مما يحسن مقاومتها للتآكل الموضعي، مثل التنقر وتآكل الشقوق، خصوصًا في وجود الكلوريدات. وهذا الهامش الإضافي مفيد، لكنه لا يجعل 316L الاختيار التلقائي لكل مكونات الرف.
| الحالة الهندسية | 304L | 316L |
|---|---|---|
| دائرة مغلقة مضبوطة منخفضة الكلوريدات وبكيمياء سائل معتمدة | غالبًا ما يكون الاختيار العملي من حيث التكلفة والأداء | مناسب، لكن هامش مقاومة التآكل الإضافي قد لا يكون ضروريًا |
| مجمّع أو أنبوب يلامس سائلًا ذا كيمياء غير مؤكدة أو أشد عدوانية | يتطلب التحقق من التوافق لكل مشروع | غالبًا ما يكون نقطة بداية أكثر أمانًا |
| بيئة معرضة للتكاثف أو تحتوي على كلوريدات | يُستخدم فقط إذا كانت ظروف التعرض مفهومة ومقبولة | مقاومة أفضل للتنقر وتآكل الشقوق |
| حوامل وصوانٍ وإطارات وأغلفة لا تلامس السائل | كافٍ عادةً في الاستخدام الداخلي | مفيد عندما تتطلب البيئة المحيطة مقاومة أعلى |
| قابلية اللحام والتشكيل | جيدة جدًا | جيدة جدًا |
| التكلفة النسبية للمادة | أقل | أعلى |
اختر الدرجة بعد مراجعة منظومة السائل كاملة. وتحدد إرشادات OCP الخاصة بالبروبيلين غليكول درجات 304L أو316L أو الدرجات الأعلى بوصفها خيارات مفضلة للفولاذ المقاوم للصدأ، مع اشتراط توافق سائل نقل الحرارة مع كل مادة ملامسة له، وكل مانع تسرب وموصل وظرف تشغيل.
قد تتفوق قطعة 304L جيدة التصنيع على قطعة 316L سيئة التصنيع. فالسبيكة تمنح القطعة قابلية لمقاومة التآكل، ويحدد مسار التصنيع مقدار ما يبقى من هذه القابلية.
حالة المادة مهمة بقدر أهمية درجتها
يصف الرمز 316L التركيب الكيميائي، لكنه لا يوضح مقدار الإجهاد المتبقي في الخام أو تجانس بنيته أو كيفية تحركه عند إزالة المادة.
تبدأ مراقبة المادة قبل اللحام. ويجب أن تظل القطع الأولية المقصوصة والمقاطع المشكلة مرتبطة بالدرجة ورقم الصهرة وحالة التوريد المحددة. وبعد إزالة علامات المصنع أثناء القطع، يجب أن تحافظ سجلات تتبع الورشة أو تعريفات القطع على هذه التتبعية.
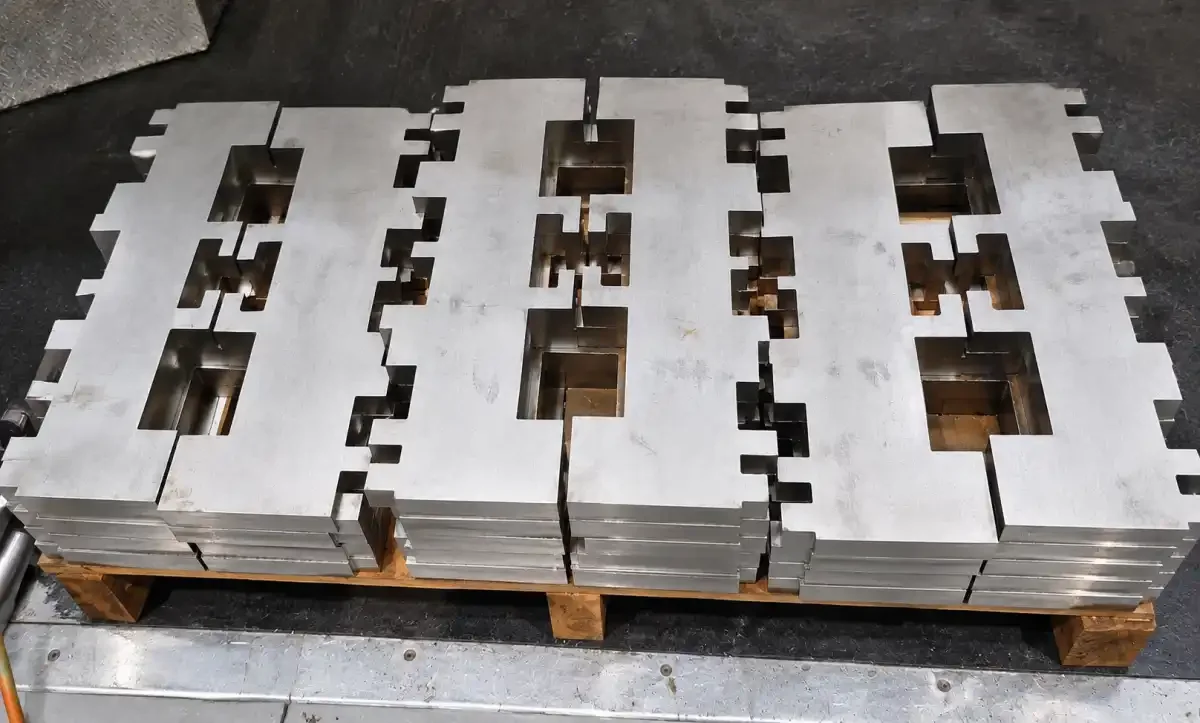
بالنسبة لمجمّع التبريد السائل اللامركزي الموضح أدناه، يكون الخام مقطعًا مستطيلًا من الفولاذ المقاوم للصدأ 316L. ويؤثر هذا الشكل في مواضع الفتحات وأغطية الأطراف واللحامات والدعامات. لذلك يجب مراجعة سماكة الجدار وموضع خط الوصل والاستقامة وسماحية التشغيل في الرسم قبل قطع أي فتحة.
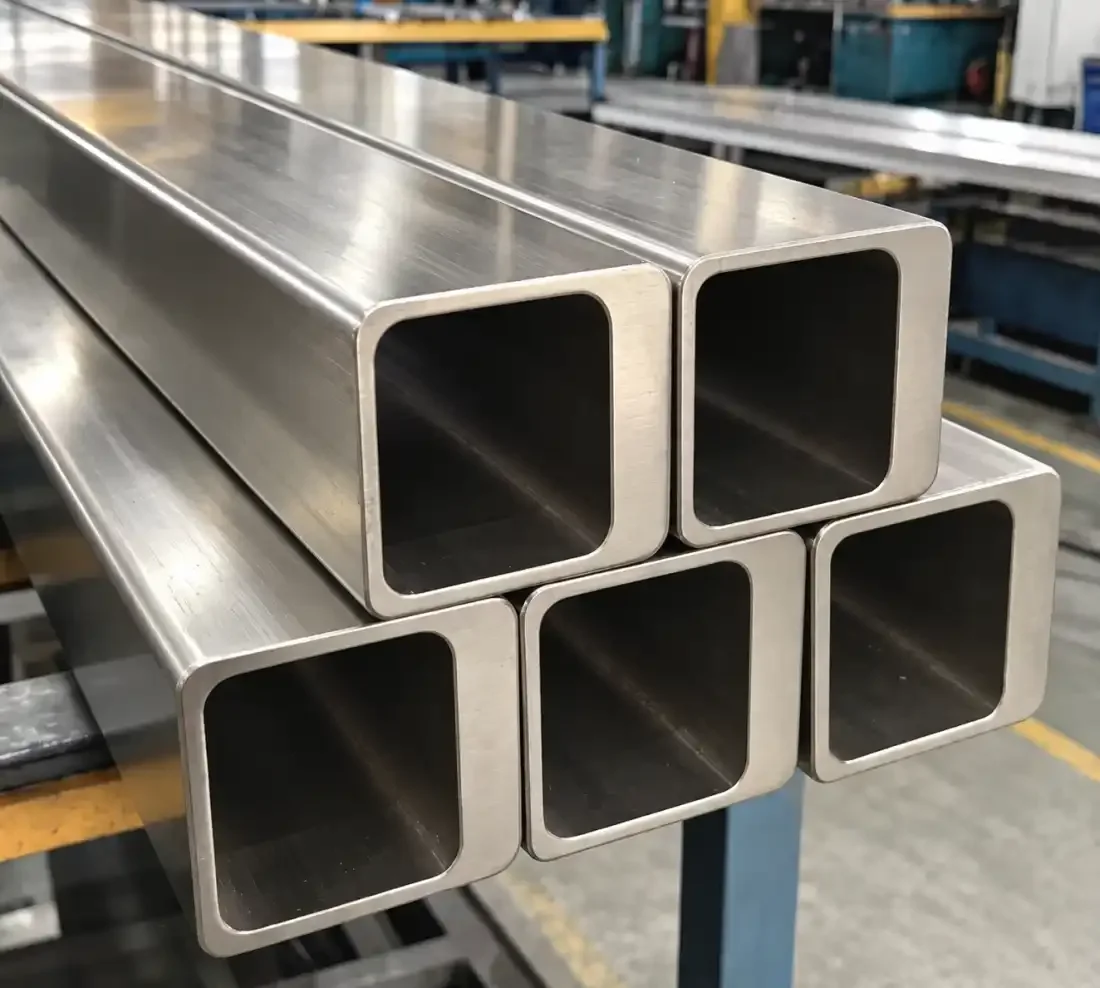
تبدأ مواصفة المواد لدينا، للمكونات الأعلى موثوقية في التبريد السائل، بفولاذ مقاوم للصدأ يورده المصنع في حالة التلدين الإذابي. وعندما يتطلب المشروع ضبطًا أدق، يمكن أيضًا تحديد حجم حبيبات ASTM رقم 6 أو أدق، مع وثائق المصنع وتتبعية الدفعة.
| حالة المادة | أثرها في التصنيع |
|---|---|
| حالة التلدين الإذابي الموردة من المصنع | توفر بنية أوستنيتية ابتدائية أكثر تجانسًا بعد عمليات التشكيل السابقة |
| بنية حبيبية مضبوطة | تحسن الاتساق بين دفعات المواد الموثقة |
| حجم حبيبات ASTM رقم 6 أو أدق، عند اشتراطه | يحوّل المتطلب إلى قيمة قابلة للقياس بدلًا من تقدير بصري غير رسمي |
| إجهاد متبقٍ أقل وأكثر تجانسًا | يقلل الحركة غير المتوقعة أثناء التشغيل واللحام |
| وثائق المصنع وتتبع رقم الصهرة | يربط القطعة المصنعة بالدرجة والحالة المحددتين |
تشرح ASTM E112 كيفية قياس متوسط حجم الحبيبات والإبلاغ عنه، ولا تحدد حد قبول لمجمّع توزيع. وإذا اشترط المشروع حجم حبيبات رقم 6 أو أدق، فيجب أن يأتي هذا الحد من مواصفة المشروع، وأن يحدد تقرير الفحص الطريقة ودفعة المادة.
كما لا يضمن التلدين الإذابي ثبات القطعة النهائية ثباتًا تامًا. فقد يضيف القطع والتشكيل على البارد واللحام والتسخين غير المتجانس إجهادات جديدة. وتكمن الفائدة في توفير نقطة بداية أكثر اتساقًا للعمليات اللاحقة.
قد يحرر التشغيل الإجهادات عند سطح الإحكام
تأمل مكوّنًا مقاومًا للصدأ ملحومًا أو مشغلًا له سطح حشية أو مقعد حلقة O. تؤدي إزالة المادة من جانب واحد إلى تغيير توازن الإجهادات الداخلية. وقد يكون السطح صحيحًا أثناء تثبيته في الآلة ثم يتحرك عند تحريره، أو بعد تشغيل معلم آخر، أو بعد اللحام.
قد يستوعب التجميع حركة بسيطة في حامل إنشائي، أما واجهة الإحكام فتسمح بهامش أقل للانحراف. فالاستواء يؤثر في ضغط التلامس، وموضع الفتحة يؤثر في محاذاة الموصل. وقد يحمل السطح المائل أو المشوه مانع التسرب بشكل غير متساوٍ حتى عندما تبدو جميع الأبعاد الاسمية معقولة في الرسم.
لذلك ينبغي ترتيب التصنيع حول السطح الوظيفي. ويجب أن تُرتب عمليات التشغيل الخشن واللحام وتثبيت الإجهادات عند الحاجة وتشغيل التشطيب والفحص النهائي بحيث يُفحص سطح الإحكام بعد العمليات الأرجح أن تحركه. فالقياس المبكر لا يثبت سوى حالة وسيطة.
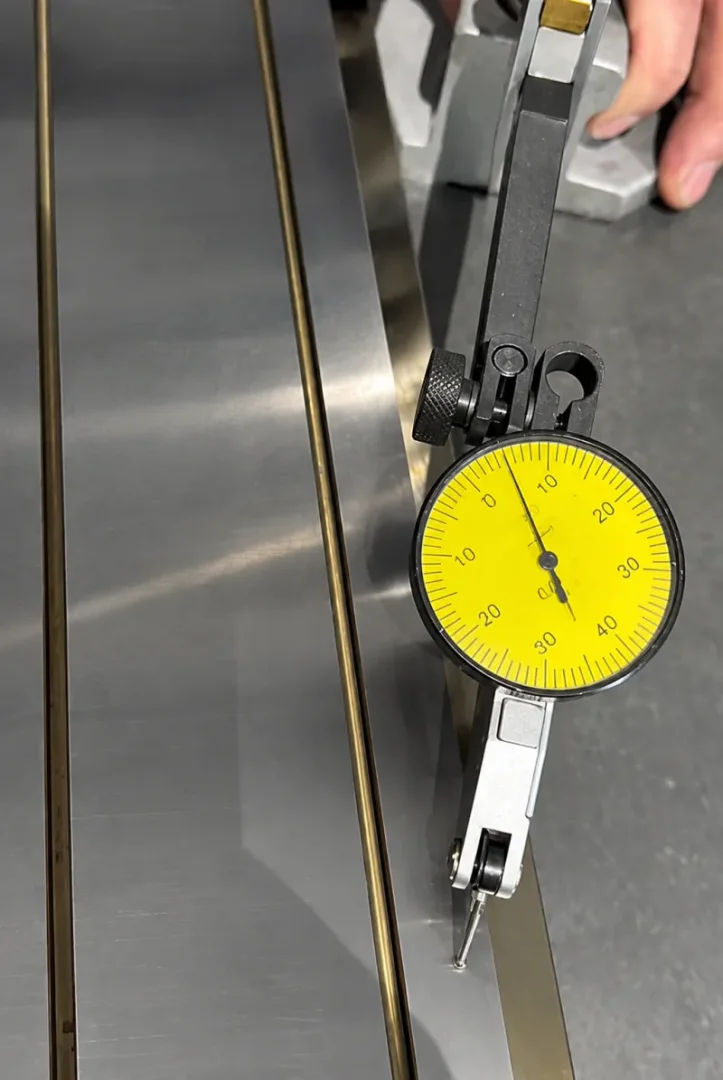
يتكامل تشطيب السطح مع الاستواء. وتحدد إرشادات تأهيل مجمّعات الرفوف من OCP مقاعد حلقات O بوصفها نقاط تسرب محتملة، وتورد Ra ≤ 63 µin (1.6 µm) مثالًا لمتطلب يعتمد على نوع مانع التسرب وحجمه. ولا ينبغي نسخ هذه القيمة تلقائيًا لكل سطح؛ فهي تذكير بضرورة تحديد الهندسة والملمس معًا لمانع التسرب الفعلي.
قد يحرك اللحام فتحةً حتى لو بدا خط اللحام جيدًا
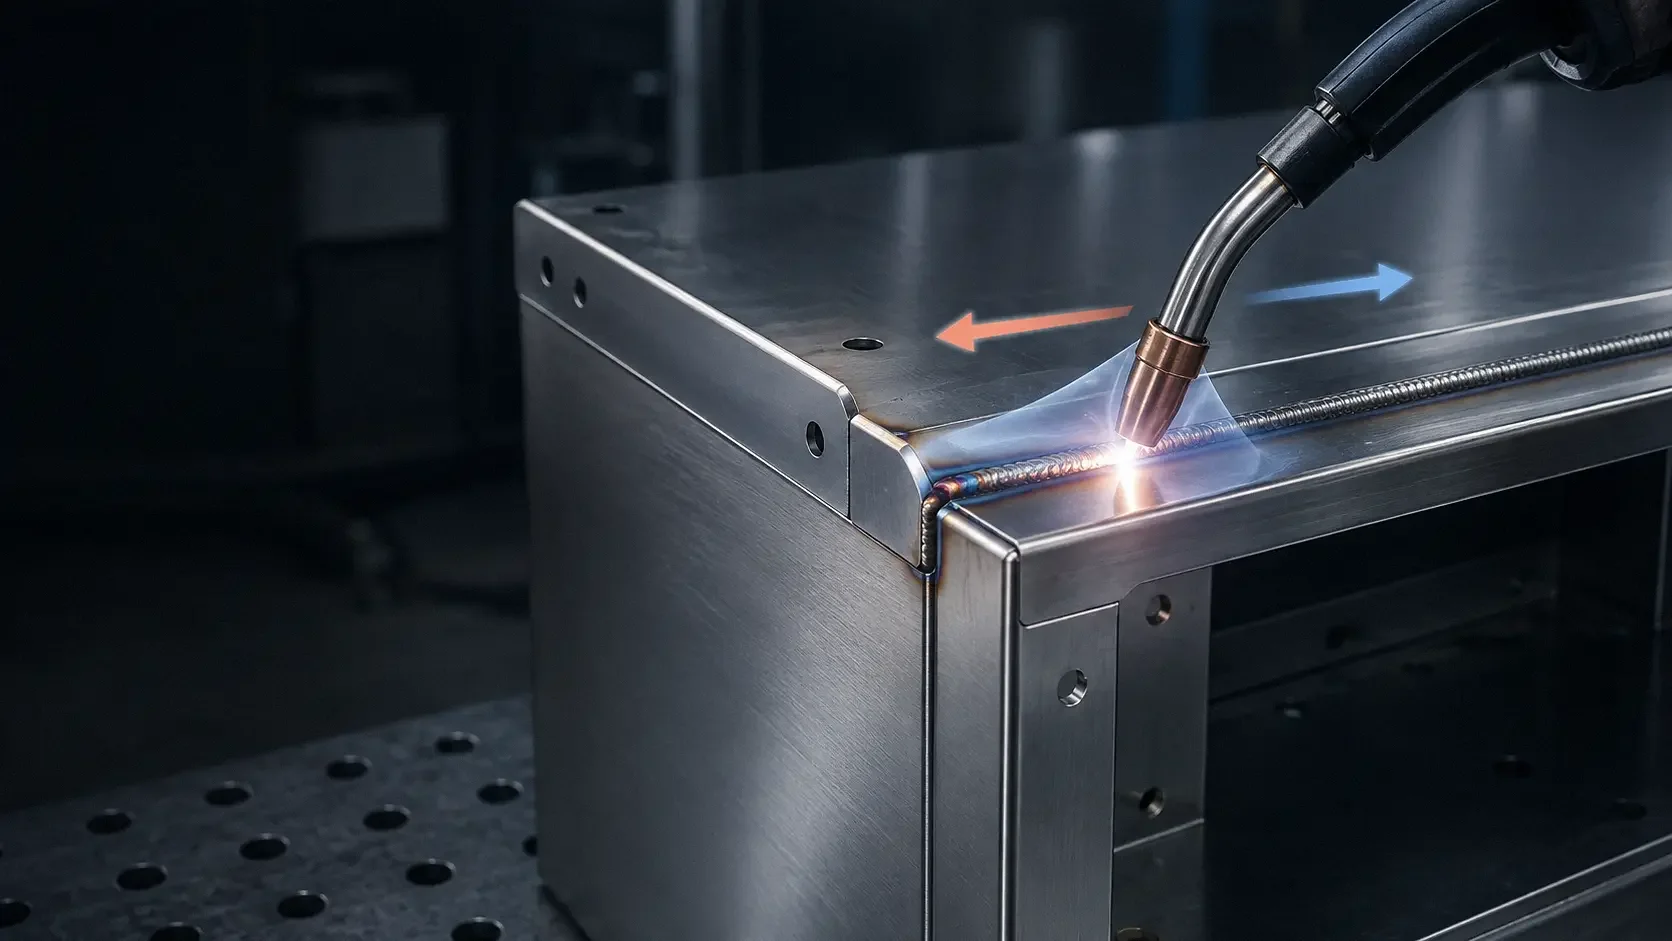
يتمدد الفولاذ المقاوم للصدأ بوضوح عند التسخين. وفي مجمّع متعدد الفتحات، تنكمش كل وصلة ملحومة عند تبريدها. وقد تكون حركة الوصلة صغيرة، لكن تراكمها عبر التسلسل قد يزيح محور وصلة سريعة الفصل أو يلوي قاعدة تثبيت أو يخل باستواء فلنجة.
لا يجيب مظهر اللحام عن هذه الأسئلة. فقد يكون خط اللحام نظيفًا في تجميعة لم تعد تتلاءم مع موضع تركيبها.
يحتاج الرسم وخطة التصنيع إلى معلومات مختلفة. يحدد الرسم مواضع الفتحات والمراجع وأسطح الإحكام والأبعاد النهائية ومتطلبات اختبار التسرب أو الضغط. وتضبط إجراءات اللحام تحضير الوصلة ومادة الحشو وغاز الحماية والإدخال الحراري والتسلسل والقبول. ويجب أن تقيد أدوات التثبيت التجميعة دون إخفاء تشوه يظهر فور تحريرها.
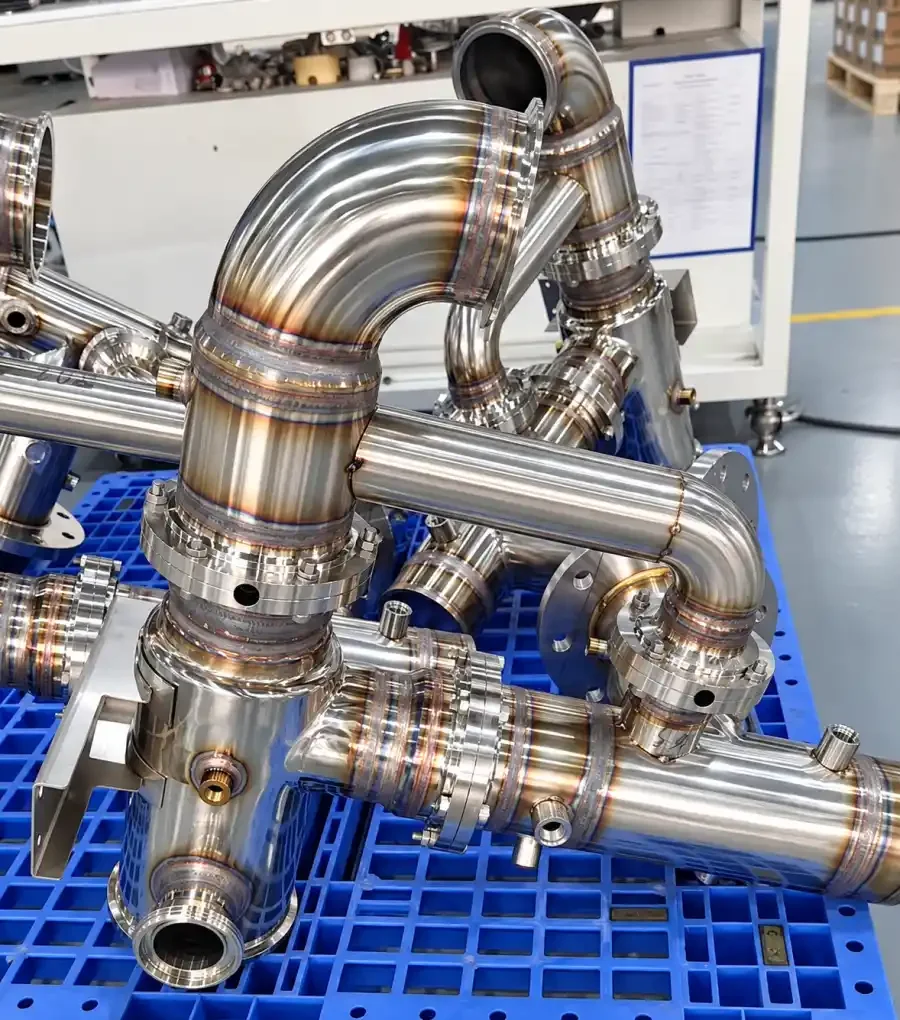
توصي إرشادات OCP لمجمّعات الفولاذ المقاوم للصدأ بلحام TIG في بيئة غاز خامل وبمادة حشو متوافقة مع المعدن الأساسي. كما تطلب إزالة القشور والتخليل الحمضي والتخميل بعد اللحام، إضافة إلى إزالة زوائد الفتحات وتشطيبها. فهذه الخطوات مترابطة: ينشئ اللحام الوصلة وحالة سطحية يجب استعادتها معًا.
قد تبطل ألوان الأكسدة الحرارية وتلوث الورشة فائدة اختيار المادة
يقاوم الفولاذ المقاوم للصدأ التآكل بفضل غشاء خامل رقيق غني بالكروم يتكون على سطحه. وقد تولد حرارة اللحام قشورًا مؤكسدة وألوان أكسدة حرارية. كما قد يؤدي الجلخ بأدوات ملوثة إلى غرس جسيمات فولاذ كربوني. وقد يضر غبار الورشة ومواد التعليم وسوء المناولة بسطح سبيكة صحيحة المواصفة.
تعتمد المعالجة على القطعة. فالحامل الجاف داخل الخزانة لا يحتاج إلى المعالجة نفسها التي يحتاجها مجمّع يلامس السائل. أما مكونات ملامسة السوائل فقد تتطلب أدوات مخصصة للفولاذ المقاوم للصدأ، وتنظيفًا مضبوطًا للحامات، وإزالة ألوان الأكسدة الحرارية، والتخليل الحمضي، والتخميل، أو التلميع الكهربائي. ويجب ربط المعالجة بالسبيكة وسائل التبريد وحالة اللحام ومستوى النظافة المطلوب، لا إضافتها كملاحظة شكلية عامة.
يسهل إغفال التلوث المتبادل أثناء التصنيع. فحتى سبيكة 316L المعتمدة قد تلتقط حديدًا منغرسًا عند استخدام فرشاة سلكية أو حزام جلخ أو أداة تثبيت أو سطح عمل مشترك. تبقى شهادة المادة صحيحة، لكن السطح النهائي يكون قد تضرر.
يجب تقييم الألومنيوم والفولاذ المقاوم للصدأ ضمن الدائرة كاملة
الألومنيوم خفيف وجيد التوصيل الحراري، ولذلك يبقى مفيدًا في كثير من مكونات الخوادم. لكن ملاءمته داخل دائرة تبريد متعددة المعادن تعتمد على كيمياء السائل وعلى كل المواد الأخرى الملامسة له.
تحتوي صفائح التبريد عادةً على النحاس. وإذا اشترك الألومنيوم والنحاس والفولاذ المقاوم للصدأ والوصلات المطلية واللدائن المرنة وإضافات سائل التبريد في دائرة واحدة، فيجب أن تحمي كيمياء السائل ومثبطاته المجموعة بأكملها. وقد تغير الأزواج الغلفانية واهتراء الطلاء والشقوق ودرجة الحرارة والموصلية سلوك التآكل. والمادة التي تؤدي جيدًا في الهواء قد تتصرف بشكل مختلف عند ملامسة السائل.
في مجمّعات التوزيع أو أنابيبها، تكون مقاومة التآكل ونظافة الوصلات وقابليتها للحام وسلامة تحمل الضغط وثبات الواجهات أهم عادةً من الموصلية الحرارية. وغالبًا ما يرجح ذلك الفولاذ المقاوم للصدأ 304L أو316L، لكنه يظل اختيارًا هندسيًا وليس حظرًا شاملًا للألومنيوم.
ما الذي يجب أن يثبته الفحص النهائي؟
يجب أن تتبع خطة الفحص أنماط الفشل المحتملة أثناء الخدمة. وبالنسبة لمكونات التبريد السائل المقاومة للصدأ، يعني ذلك عادةً فحص أكثر من الأبعاد الإجمالية.
- هوية المادة وحالتها: تحقق من الدرجة ورقم الصهرة وحالة التلدين الإذابي وأي سجل مطلوب لحجم الحبيبات.
- توافق المواد الملامسة للسائل: تأكد من اعتماد سائل التبريد والمعادن وموانع التسرب ومواد التزييت والموصلات ودرجة حرارة التشغيل كمنظومة واحدة.
- هندسة الفتحات ومواضع التثبيت: افحص المواضع الحرجة بالاستناد إلى المراجع الوظيفية بعد اللحام والتشغيل النهائي.
- واجهات الإحكام: تحقق من الاستواء وتشطيب السطح والتلف والزوائد وحالة الحواف في الحالة النهائية للتصنيع.
- الوصلات الملحومة: طبق متطلبات الفحص البصري والأبعادي واختبارات التسرب والضغط والفحوص غير المتلفة المحددة.
- النظافة الداخلية: تأكد من إزالة الرايش وبقايا مادة الصهر والقشور والزيوت والجسيمات السائبة ومخلفات التنظيف؛ وجفف القطعة بهواء نظيف مرشح، واحمِ الفتحات بعد الفحص.
- استعادة حالة السطح: تحقق من إتمام التنظيف بعد اللحام والتخليل الحمضي والتخميل أو التلميع الكهربائي المطلوب دون إتلاف القلاوظ أو أسطح الإحكام.
- التغليف النهائي: أغلق فتحات السائل بأغطية، وحافظ على إحكام إغلاق الممر الداخلي النظيف حتى التركيب.
يكشف هذا التسلسل خطأً شائعًا، وهو فحص الخاصية قبل اكتمال العملية. فموضع الفتحة قبل اللحام، أو الاستواء قبل التشغيل النهائي، أو النظافة قبل إعادة العمل لا يصف حالة القطعة عند الشحن.
ما المهم في القطعة النهائية؟
يستحق الفولاذ المقاوم للصدأ مكانه في التبريد السائل لخوادم الذكاء الاصطناعي لأنه يجمع مقاومة التآكل وقابلية اللحام والقوة الإنشائية وممرات السائل النظيفة في مكوّن مصنع واحد. ولا تعمل أي من هذه المزايا منفردة.
استخدم 304L عندما تسمح كيمياء سائل التبريد المعتمدة وظروف التعرض بذلك. وانتقل إلى 316L عندما تبرر الكلوريدات أو التكاثف أو ظروف الشقوق أو عدم اليقين مقاومة إضافية للتنقر. ثم اضبط حالة المادة وتسلسل التشغيل وتشوه اللحام وحالة السطح بعده والنظافة الداخلية والفحص النهائي بالعناية نفسها المستخدمة لاختيار الدرجة.
يجب أن يبقى المجمّع النهائي نظيفًا ومحاذيًا وقابلًا للإحكام ومقاومًا للتآكل بعد اكتمال كل عمليات التصنيع. ولا تكفي كلمة مقاوم للصدأ على الرسم وحدها لإثبات ذلك.