Un colector de refrigeración líquida puede superar una inspección dimensional básica y seguir siendo una pieza deficiente. Una cara de sellado puede desplazarse después del mecanizado. La soldadura puede desviar un puerto. La coloración térmica o la contaminación con acero al carbono pueden perjudicar la superficie inoxidable. Las virutas que quedan en un conducto pueden llegar hasta una placa fría.
Por eso el acero inoxidable importa en la refrigeración de servidores de IA. El grado indicado en el certificado del material es solo el punto de partida. La fiabilidad depende de la combinación de grado, estado del material, fabricación, tratamiento superficial, limpieza e inspección final.
Este artículo se centra en los componentes inoxidables de distribución: colectores de rack, conjuntos de tuberías, componentes soldados para refrigerante, soportes y elementos de contención.
La refrigeración líquida cambia lo que debe soportar el rack
Los sistemas de IA de alta densidad integran el circuito de refrigerante en la arquitectura mecánica del rack. NVIDIA describe el GB200 NVL 72x1 como un único rack con 72 GPU. Sus CPU Grace, GPU Blackwell, dispositivos ConnectX-7 y ASIC de conmutación NVLink se refrigeran por líquido, mientras que otros componentes siguen refrigerándose por aire. Esta configuración híbrida recuerda algo esencial: la refrigeración líquida no sustituye al rack. Añade componentes de fluido a un entorno estructural, eléctrico y de mantenimiento que ya tiene poco espacio.
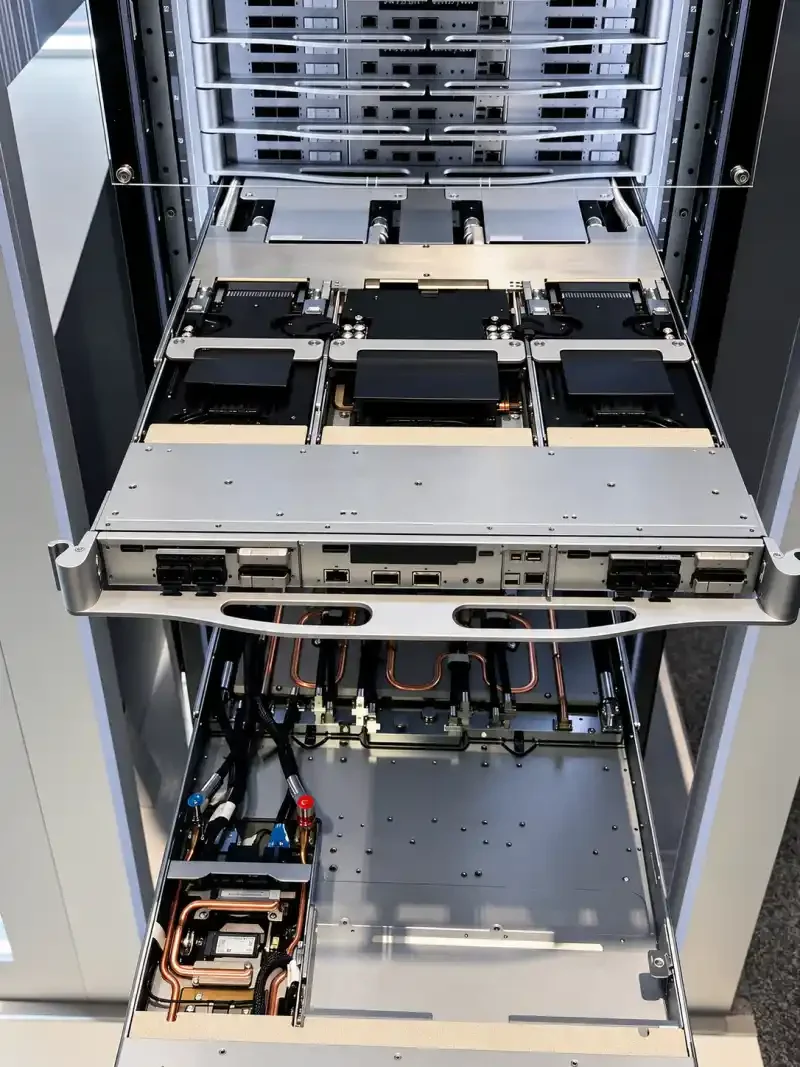
Un recorrido habitual de refrigeración directa al chip puede incluir una unidad de distribución de refrigerante (CDU), colectores de impulsión y retorno, mangueras, conexiones rápidas y placas frías. El rack debe mantener estas piezas en posición sin transmitir cargas innecesarias a los racores o interfaces de sellado. También necesita espacio para las curvas de las mangueras, el cableado, las válvulas, la recogida de goteos y el acceso de mantenimiento.
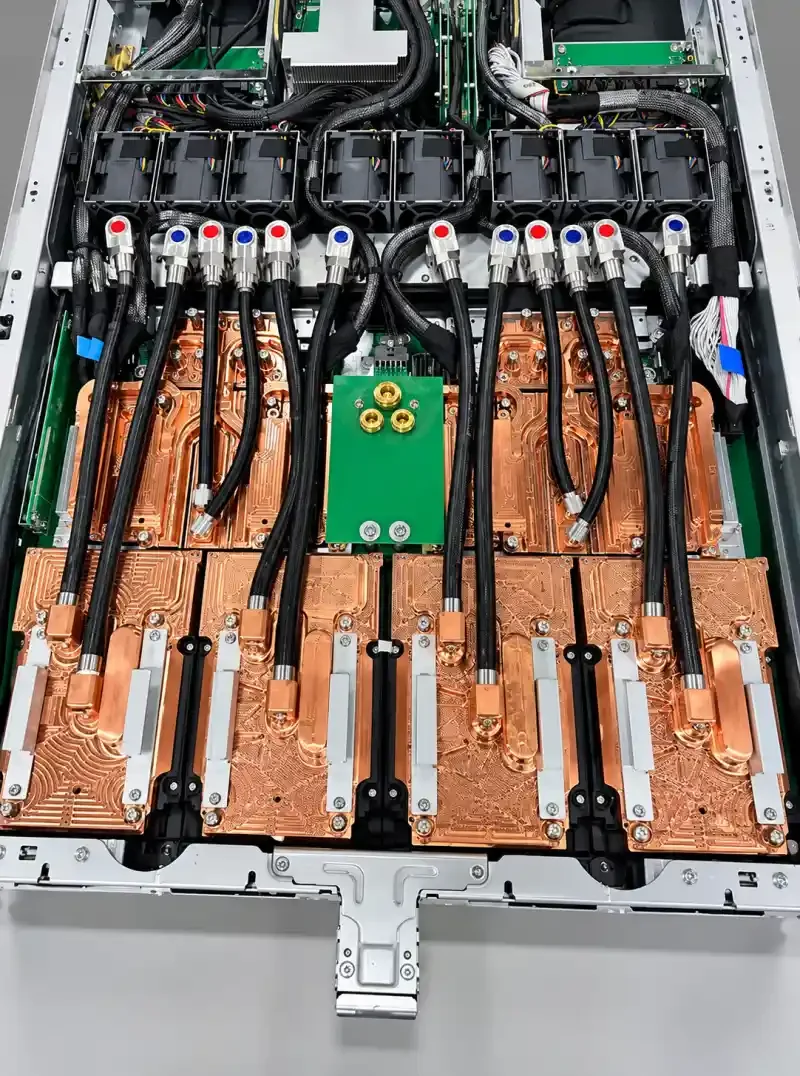
Por tanto, el colector cumple dos funciones. Hidráulicamente, distribuye el refrigerante. Mecánicamente, debe mantener cada conexión donde la esperan los componentes que se acoplan a ella. La elección del material afecta a ambas funciones.
Dónde resulta adecuado el acero inoxidable y dónde no
Un sistema de refrigeración líquida no se fabrica con un solo material. El cobre es habitual en las placas frías por su buena transmisión térmica. Los polímeros flexibles permiten tender las mangueras. El aluminio puede ser útil en componentes estructurales o térmicos cuando es compatible con el conjunto de materiales en contacto con el fluido.
El acero inoxidable resulta especialmente útil cuando una misma pieza debe ofrecer resistencia a la corrosión, soldabilidad, resistencia estructural y conductos limpios para el fluido. Según la arquitectura, estas piezas pueden incluir:
- colectores de rack y de fila;
- tuberías de refrigerante y conjuntos soldados de distribución;
- puertos mecanizados, bridas y cuerpos de válvula;
- soportes de colector y de tuberías;
- bandejas de goteo y elementos de contención de fugas; y
- paneles o bastidores de protección alrededor de los componentes de refrigeración.
La especificación del colector de acoplamiento ciego Open Rack V3 incluye los aceros inoxidables 303, 304/304L y 316/316L entre los materiales permitidos en contacto con el fluido para el tubo del colector y los soportes de montaje de sus extremos. Esto no significa que todos los grados sean intercambiables. La composición del refrigerante, la temperatura, la presión, el método de unión, el acabado superficial y los demás materiales del circuito deben seguir siendo compatibles entre sí.
El primer problema de fiabilidad suele ser la contaminación
El acero al carbono sigue siendo una opción práctica para muchos bastidores y envolventes de rack. El problema aparece cuando una superficie inadecuada de acero al carbono queda expuesta al refrigerante y sus productos de corrosión pueden entrar en el circuito. El óxido y la cascarilla no solo empeoran el aspecto: el material desprendido puede avanzar hacia conductos estrechos, juntas, válvulas o filtros.
Los residuos de fabricación generan el mismo tipo de riesgo para el sistema. Un componente inoxidable puede tener la aleación y las dimensiones correctas y contener todavía virutas, rebabas, polvo de rectificado, aceite, residuos de soldadura o material de sellado suelto. En un armario convencional, estos residuos pueden ser un defecto de ejecución. Dentro de un conducto de refrigerante se convierten en un defecto del sistema de fluido.
Por ello, el corte, el desbarbado, la soldadura, la limpieza, el secado, la inspección y el embalaje deben planificarse como un solo proceso. El aire comprimido por sí solo no constituye un método de limpieza. Las directrices de Open Compute Project consideran insuficiente el secado con aire para eliminar residuos de objetos extraños y exigen lavado seguido de secado con aire filtrado; también recomiendan limpieza a presión o por ultrasonidos cuando el nivel de limpieza requerido lo justifique.
304L o 316L: empiece por el refrigerante, no por la lista de precios
304L y 316L son aceros inoxidables austeníticos con buena conformabilidad y soldabilidad. La «L» identifica una variante de bajo carbono, que reduce el riesgo de sensibilización en las zonas soldadas y ayuda a preservar la resistencia a la corrosión alrededor de la zona afectada por el calor.
La diferencia práctica es el molibdeno. El 316L contiene molibdeno, lo que mejora su resistencia al ataque localizado, como la corrosión por picaduras y por resquicios, especialmente en presencia de cloruros. Ese margen adicional es útil, pero no convierte al 316L en la respuesta automática para todos los componentes del rack.
| Condición de ingeniería | 304L | 316L |
|---|---|---|
| Circuito cerrado controlado con pocos cloruros y composición química validada | Suele ser una opción práctica por su relación coste/prestaciones | Adecuado, aunque el margen adicional frente a la corrosión puede no ser necesario |
| Colector o tubería en contacto con un fluido de composición incierta o más agresiva | Requiere comprobar la compatibilidad para el proyecto concreto | Suele ser un punto de partida más seguro |
| Entorno propenso a condensación o con presencia de cloruros | Utilícelo solo si la exposición se conoce y se acepta | Mejor resistencia a la corrosión por picaduras y por resquicios |
| Soportes, bandejas, bastidores y envolventes sin contacto con el fluido | Habitualmente suficiente en interiores | Útil cuando el entorno exige mayor resistencia |
| Soldabilidad y conformabilidad | Muy buenas | Muy buenas |
| Coste relativo del material | Menor | Mayor |
Seleccione el grado después de revisar todo el sistema de fluido. Las directrices de OCP sobre propilenglicol señalan el 304L, el 316L o grados superiores como opciones inoxidables preferidas y exigen, además, compatibilidad entre el fluido de transferencia térmica y cada material en contacto con él, junta, conector y condición de funcionamiento.
Una pieza de 304L bien fabricada puede superar a una de 316L mal fabricada. La aleación aporta un potencial de resistencia a la corrosión; el proceso de fabricación determina cuánto de ese potencial se conserva.
El estado del material importa tanto como el grado
«316L» describe una composición química. No indica cuánta tensión residual tiene el material de partida, la uniformidad de su estructura ni cómo se desplazará al retirar material.
El control del material empieza antes de soldar. Las piezas cortadas y los perfiles conformados deben seguir vinculados al grado, número de colada y estado de suministro especificados. Cuando se eliminan las marcas de origen al cortar, las hojas de seguimiento del taller o la identificación de cada pieza deben mantener esa trazabilidad.
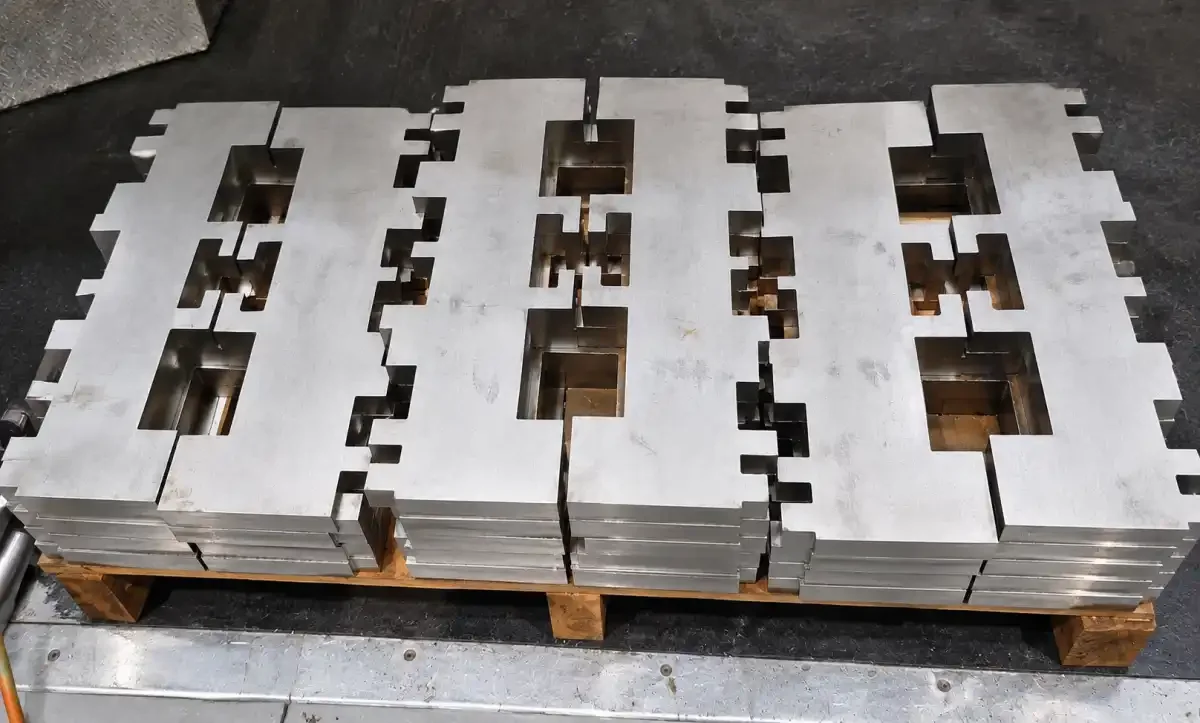
Para el colector excéntrico de refrigeración líquida mostrado a continuación, el material inicial es un perfil rectangular de acero inoxidable 316L. Ese perfil condiciona la ubicación de los puertos, cierres de los extremos, soldaduras y soportes. Por ello, el espesor de pared, la posición de la costura, la rectitud y la sobremedida de mecanizado deben revisarse en el plano antes de cortar cualquier puerto.
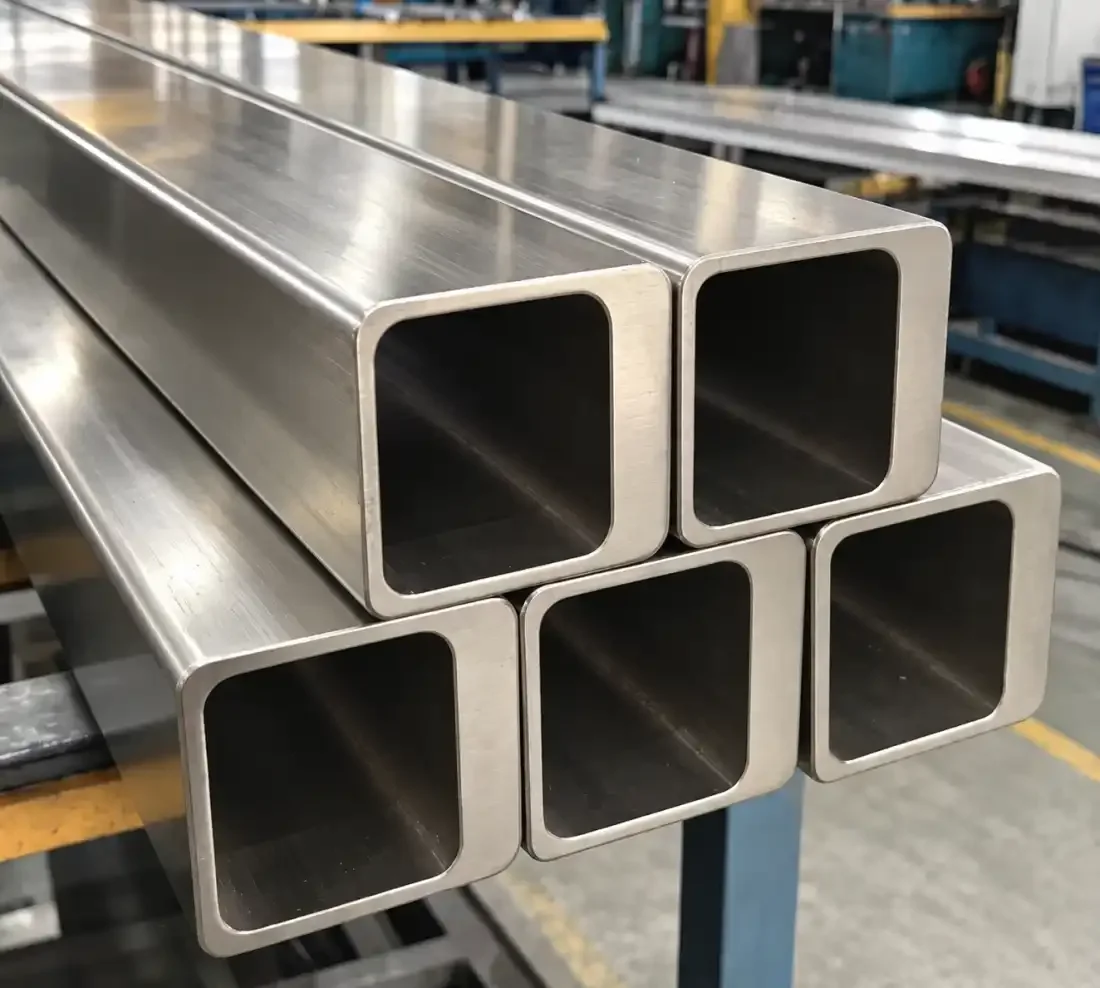
Para componentes de refrigeración líquida con mayores requisitos de fiabilidad, nuestra especificación parte de acero inoxidable suministrado por la acería en estado recocido de solubilización. Cuando el proyecto requiere un control más estricto, también puede especificarse un tamaño de grano ASTM n.º 6 o más fino, con documentación de la acería y trazabilidad del lote.
| Estado del material | Efecto en la fabricación |
|---|---|
| Estado recocido de solubilización suministrado por la acería | Proporciona una estructura austenítica inicial más uniforme después de las operaciones previas |
| Estructura de grano controlada | Mejora la consistencia entre los lotes documentados |
| Tamaño de grano ASTM n.º 6 o más fino, cuando se especifique | Establece un requisito medible del material en lugar de una valoración visual informal |
| Tensión residual menor y más uniforme | Reduce movimientos imprevisibles durante el mecanizado y la soldadura |
| Documentación de la acería y trazabilidad de la colada | Vincula la pieza fabricada con el grado y el estado especificados |
ASTM E112 explica cómo medir y comunicar el tamaño medio de grano. No establece un límite de aceptación para un colector. Si se exige un tamaño de grano n.º 6 o más fino, ese límite debe proceder de la especificación del proyecto, y el informe de inspección debe identificar el método y el lote del material.
El recocido de solubilización tampoco garantiza que una pieza terminada permanezca perfectamente estable. El corte, el conformado en frío, la soldadura y el aporte térmico desigual pueden introducir nuevas tensiones. Su ventaja consiste en ofrecer un punto de partida más uniforme para las operaciones posteriores.
El mecanizado puede liberar tensiones en una cara de sellado
Considere un componente inoxidable soldado o mecanizado con una cara para junta o un asiento para junta tórica. Retirar material de un lado altera el equilibrio de tensiones internas. Una superficie puede ser correcta mientras está sujeta en la máquina y desplazarse al liberarla, al mecanizar otra característica o después de soldar.
En un soporte estructural, el montaje puede absorber un pequeño desplazamiento. Una interfaz de sellado admite menos desviación. La planitud afecta a la presión de contacto. La posición del puerto afecta a la alineación del conector. Una cara inclinada o deformada puede cargar la junta de manera desigual aunque todas las dimensiones nominales del plano parezcan razonables.
La secuencia de fabricación debe organizarse en torno a la superficie funcional. El desbaste, la soldadura, la estabilización de tensiones cuando proceda, el mecanizado de acabado y la inspección final deben ordenarse para verificar la cara de sellado después de las operaciones con más probabilidades de desplazarla. Medir demasiado pronto solo confirma un estado intermedio.
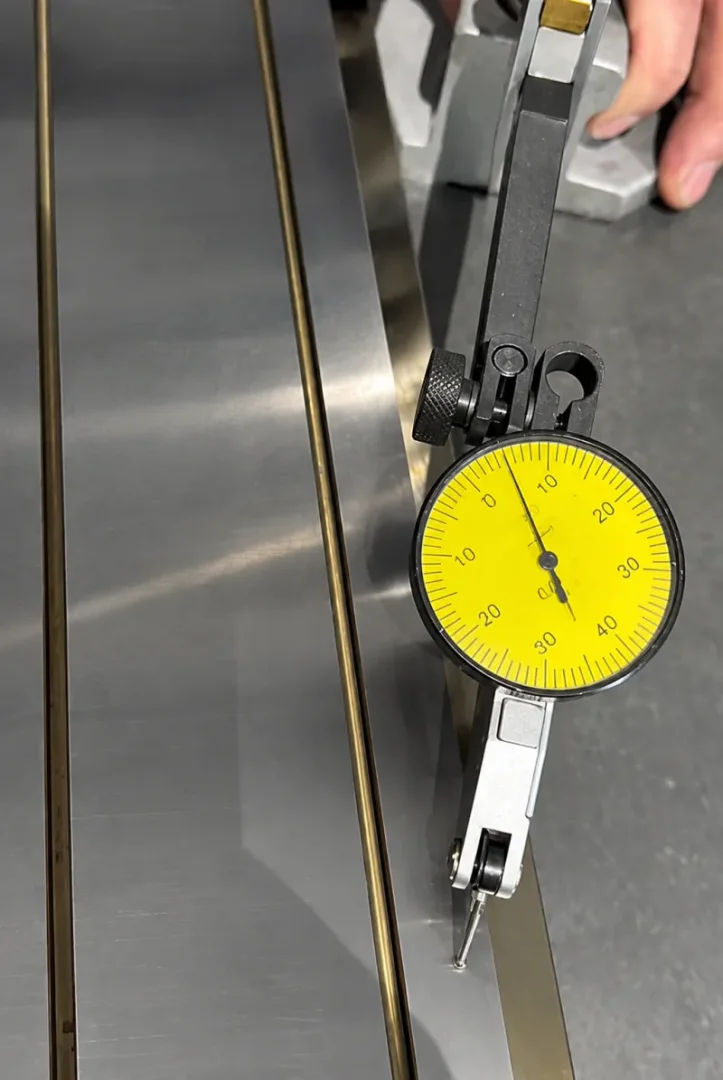
El acabado superficial importa junto con la planitud. Las directrices de cualificación de colectores de rack de OCP identifican los asientos de juntas tóricas como un posible punto de fuga y citan Ra ≤ 63 µin (1,6 µm) como ejemplo de requisito, según el tipo y tamaño de junta. Ese valor no debe copiarse sin más a todas las caras; recuerda que la geometría y la textura deben especificarse conjuntamente para la junta concreta.
La soldadura puede desplazar un puerto aunque el cordón tenga buen aspecto
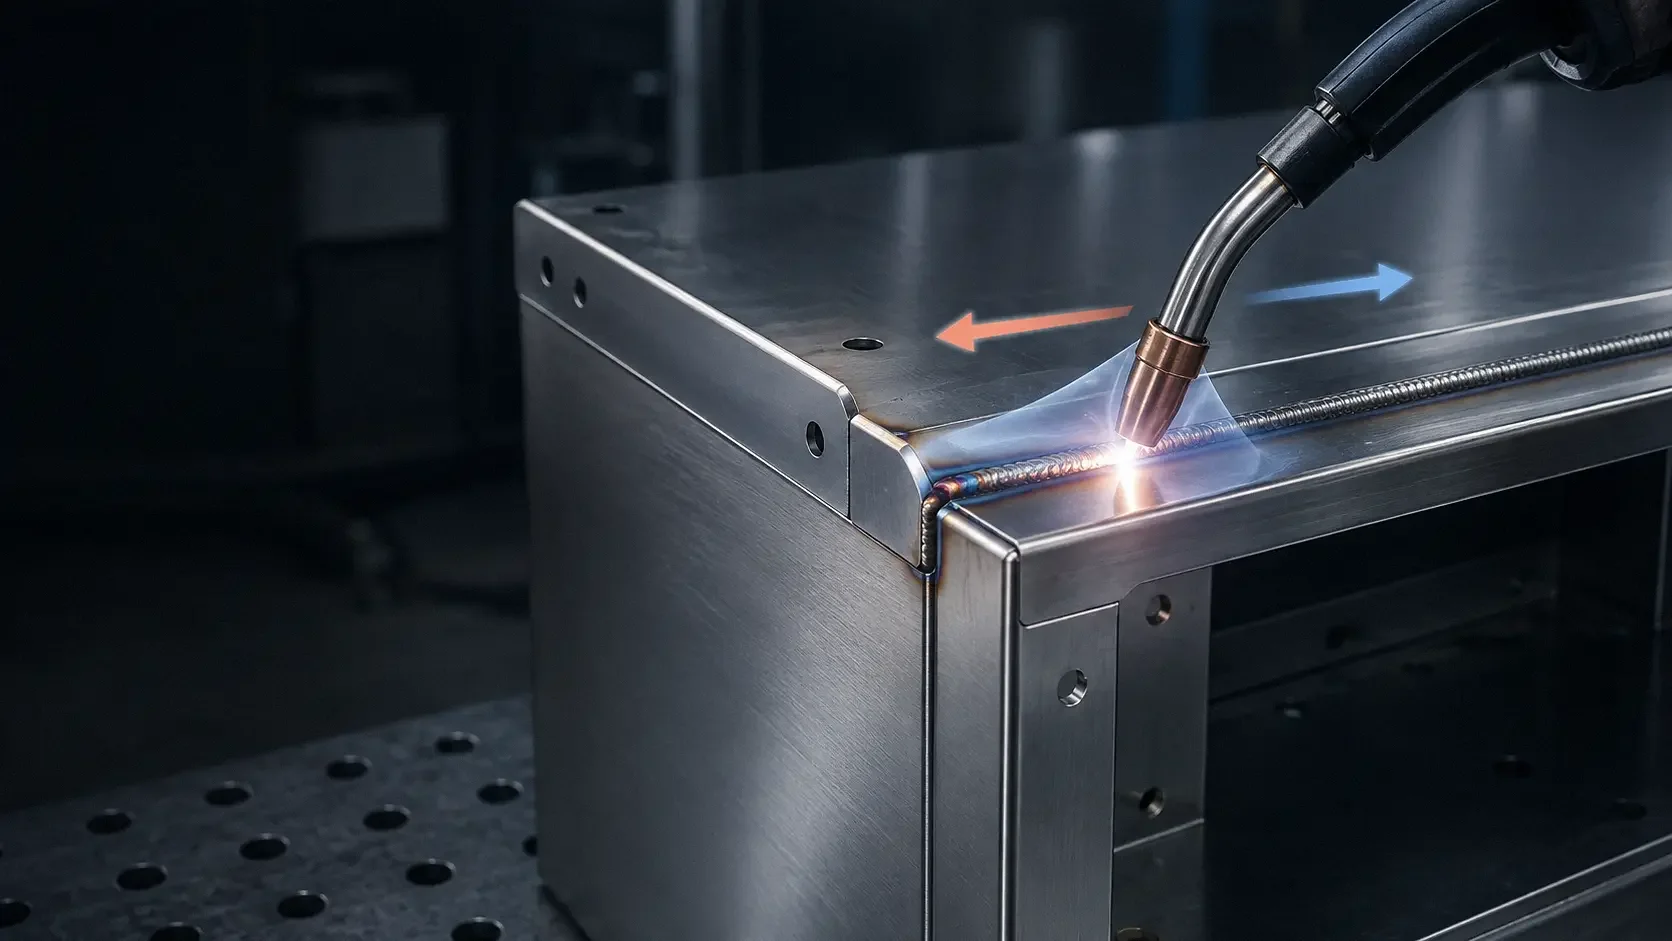
El acero inoxidable se dilata notablemente al calentarse. En un colector con varios puertos, cada soldadura se contrae al enfriarse. El movimiento de una unión puede ser pequeño, pero la secuencia puede acumular suficiente error para desplazar el eje de una conexión rápida, torcer un pie de montaje o deformar una brida.
El aspecto visual de la soldadura no resuelve estas cuestiones. Un cordón limpio puede pertenecer a un conjunto que ya no encaja.
El plano y el plan de fabricación necesitan información distinta. El plano define posiciones de puertos, referencias, caras de sellado, dimensiones finales y requisitos de pruebas de fugas o presión. El procedimiento de soldadura controla la preparación de la unión, el aporte, la protección gaseosa, el aporte térmico, la secuencia y la aceptación. Los útiles deben sujetar el conjunto sin ocultar deformaciones que aparezcan al liberarlo.
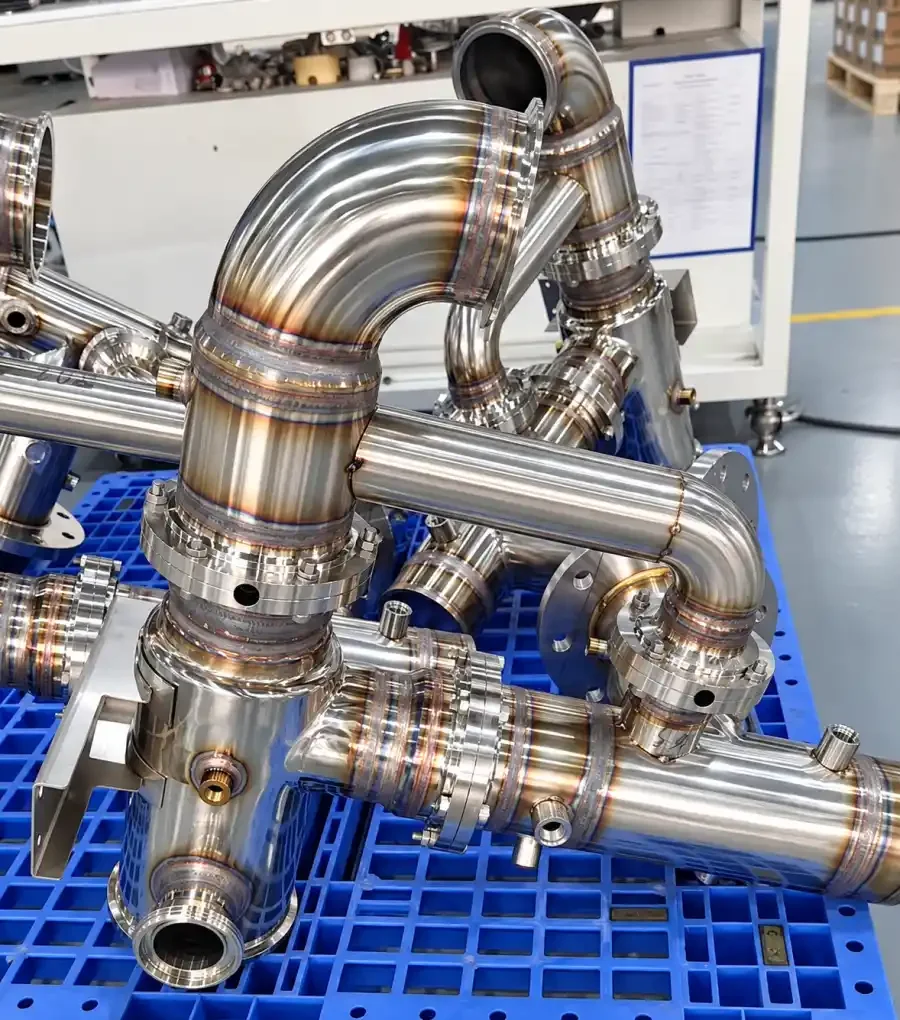
Para colectores inoxidables, las directrices de OCP recomiendan soldadura TIG en una atmósfera de gas inerte con material de aporte compatible con el metal base. También exigen eliminar la cascarilla y realizar decapado/pasivación después de soldar, además de desbarbar y acabar los puertos. Son etapas relacionadas: la soldadura crea tanto la unión como un estado superficial que debe restaurarse.
La coloración térmica y la contaminación del taller pueden perjudicar una buena elección de material
El acero inoxidable resiste la corrosión gracias a una fina película pasiva rica en cromo que se forma en su superficie. El calor de soldadura puede generar cascarilla de óxido y coloración térmica. El rectificado con herramientas contaminadas puede incrustar partículas de acero al carbono. El polvo, los productos de marcado y una manipulación deficiente pueden deteriorar la superficie de una aleación correctamente especificada.
La respuesta depende de la pieza. Un soporte interior seco no requiere el mismo tratamiento que un colector en contacto con el fluido. En estos últimos, el proceso puede incluir herramientas exclusivas para inoxidable, limpieza de soldadura controlada, eliminación de coloración térmica, decapado, pasivación o electropulido. El tratamiento debe vincularse a la aleación, al refrigerante, al estado de soldadura y al objetivo de limpieza, en lugar de añadirse como una nota estética genérica.
La contaminación cruzada es fácil de pasar por alto durante la fabricación. Incluso un 316L certificado puede incorporar hierro incrustado si se procesa con un cepillo de alambre, una banda abrasiva, un útil o una mesa compartidos. El certificado sigue siendo correcto, pero la superficie terminada ha quedado comprometida.
El aluminio y el acero inoxidable deben evaluarse como parte del circuito
El aluminio es ligero y conductor del calor, por lo que sigue siendo útil en numerosos componentes de servidores. Sin embargo, en un circuito de refrigerante con varios metales, su idoneidad depende de la composición del fluido y de todos los demás materiales en contacto con él.
Las placas frías suelen contener cobre. Si aluminio, cobre, acero inoxidable, racores recubiertos, elastómeros y aditivos del refrigerante comparten un circuito, la composición del fluido y los inhibidores deben proteger toda la combinación. Los pares galvánicos, el desgaste del recubrimiento, los resquicios, la temperatura y la conductividad pueden alterar la corrosión. Un material que funciona bien al aire puede comportarse de otra forma en contacto con el fluido.
En un colector o tubería de distribución, la conductividad térmica suele importar menos que la resistencia a la corrosión, las uniones limpias y soldables, la integridad bajo presión y unas interfaces estables. Este equilibrio suele favorecer al inoxidable 304L o 316L. Sigue siendo una decisión de ingeniería, no una prohibición general del aluminio.
Qué debe demostrar la inspección final
El plan de inspección debe responder a las formas en que la pieza puede fallar en servicio. Para componentes inoxidables de refrigeración líquida, normalmente exige comprobar más que el tamaño total.
- Identidad y estado del material: Verifique el grado, número de colada, estado recocido de solubilización y cualquier registro de tamaño de grano especificado.
- Compatibilidad de los materiales en contacto con el fluido: Confirme que el refrigerante, los metales, las juntas, los lubricantes, los conectores y la temperatura de funcionamiento estén aprobados como un sistema conjunto.
- Geometría de puertos y montaje: Inspeccione las posiciones críticas desde referencias funcionales después de soldar y del mecanizado final.
- Interfaces de sellado: Compruebe planitud, acabado superficial, daños, rebabas y estado de los bordes en el estado final de fabricación.
- Uniones soldadas: Aplique los requisitos especificados de inspección visual, dimensional, de fugas, presión o ensayos no destructivos.
- Limpieza interior: Confirme la eliminación de virutas, fundente, cascarilla, aceite, partículas sueltas y residuos de limpieza; seque la pieza con aire limpio filtrado y proteja las aberturas después de inspeccionarla.
- Restauración superficial: Verifique que se hayan realizado la limpieza posterior a la soldadura, el decapado, la pasivación o el electropulido requeridos sin dañar las roscas ni las caras de sellado.
- Embalaje final: Tape los puertos de fluido y mantenga sellado el conducto interior limpio hasta su instalación.
Esta secuencia detecta un error habitual: inspeccionar una característica antes de terminar el proceso. La posición del puerto comprobada antes de soldar, la planitud medida antes del mecanizado final o la limpieza verificada antes de un retrabajo no describen la pieza entregada.
Qué importa en la pieza terminada
El acero inoxidable tiene su lugar en la refrigeración líquida de servidores de IA porque puede combinar resistencia a la corrosión, soldabilidad, resistencia estructural y conductos limpios en un solo componente fabricado. Ninguna de estas ventajas funciona de manera aislada.
Utilice 304L cuando lo permitan la composición validada del refrigerante y la exposición. Pase a 316L cuando los cloruros, la condensación, los resquicios o la incertidumbre justifiquen una mayor resistencia a las picaduras. Controle después el estado del material, la secuencia de mecanizado, la deformación de soldadura, la superficie posterior a la soldadura, la limpieza interior y la inspección final con el mismo cuidado empleado al elegir el grado.
Un colector terminado debe seguir limpio, alineado, sellable y resistente a la corrosión después de completar todas las operaciones de fabricación. La palabra «inoxidable» en el plano no puede demostrarlo por sí sola.